¿Cuál es la diferencia entre las métricas OEE, OPE y TEEP en la fabricación? Esta es una pregunta interesante que veo que se hace con frecuencia. Son métricas que se utilizan a menudo, pero cada una es un método diferente para determinar la disponibilidad de una línea de producción. Básicamente, ayudan a los fabricantes a comprender cuántos productos pueden fabricar en comparación con cuántos están fabricando realmente. Las tres métricas analizan el rendimiento, la disponibilidad y la calidad.
- Below, I’ll get into the difference between OEE vs. OPE and OEE vs. TEEP and highlight the advantages of tracking both.
- En mi sinopsis, también añadiré una métrica/medida diferente que, en realidad, está demostrando ser la preferida por los altos ejecutivos del sector manufacturero y los líderes empresariales.
¿Qué es la OEE?
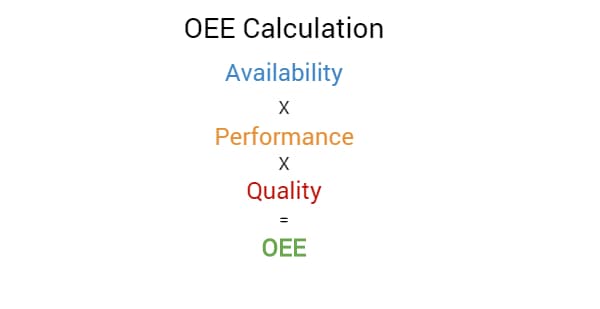
OEE stands for Overall Equipment Effectiveness. We go into more detail about what OEE is and what it’s not here. OEE is a metric used to calculate and score all the elements of machine effectiveness in the manufacturing process. It combines availability, utilization, performance, and quality metrics into the score. It is supposed to summarize the efficiency of a machine, cell, or production line during the manufacturing process.
Muchos fabricantes lo consideran una métrica importante que hay que optimizar; sin embargo, ya hemos hablado anteriormente de algunos matices que conlleva esta métrica y que deben analizarse antes de poder utilizarla como criterio real para la mejora de procesos y productos. (Además, algunos incluso debatenel papel que desempeña el tiempo de inactividad programado en el cálculo del OEE). Puede utilizar unacalculadora de OEE gratuita aquíy calcular el OEE usted mismo.
¿Qué es OPE?¿Qué es TEEP?
OPE son las siglas de«Overall Production Effectiveness» (eficacia global de la producción).También se conoce como TEEP(Total Effective Equipment Performance, rendimiento efectivo total de los equipos).Sin embargo, TEEP es la métrica más utilizada en el sector manufacturero.
«¿Cuál es la diferencia entre TEEP y OPE?»TEEP mide el porcentaje del tiempo total que es productivo. TEEP va un paso más allá que OEE al evaluar el potencial de una planta: cuánta capacidad tiene un fabricante para producir sin tener que comprar nuevos equipos.
The biggest difference between OPE and OEE is that OPE includes disconnected elements that may not be included in OEE calculations. This means that it includes things like the time when a machine is not scheduled to run and activities like selective procedures and manual processes that don’t include the machines themselves or may not apply to every product in a production run. OPE will also commonly include planned downtime in the calculation as we mentioned above. This is not usually calculated in OEE. Typically, employees must collect the data for the OPE calculation manually; as this is the point of the calculation. It captures processes that are not often easily measured by a sensor or machine and must have planned downtime inserted into the data.
As a next step, manufacturers concerned with OPE generally want to enter this information into some kind of database or analytics system to analyze the data more quickly and efficiently.
¿Qué es OOE?
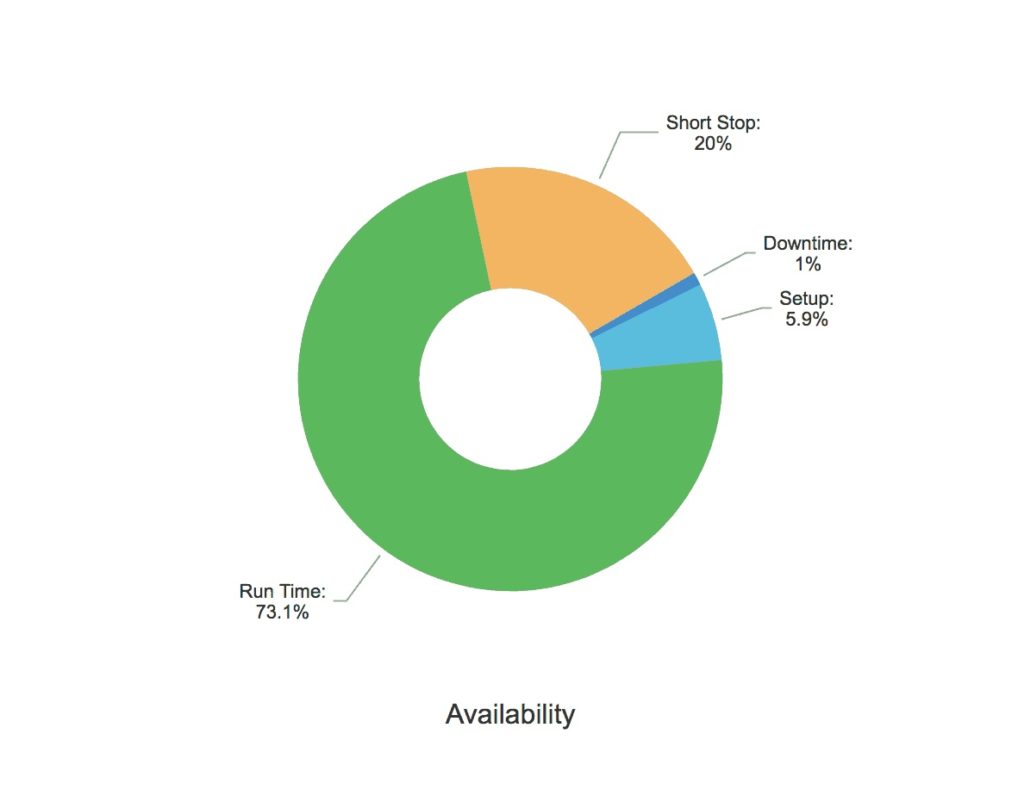
Aunque aún no hemos hablado de esta métrica, vale la pena mencionar la OOE (eficacia operativa global). La OOE mide la disponibilidad de todas las operaciones de principio a fin, incluyendo aspectos como el mantenimiento planificado.
Para calcular el OOE, se utilizaría la misma fórmula que para el OEE, pero la principal diferencia sería cómo se determina la disponibilidad. Se incluiría el tiempo de producción real/tiempo de actividad en la fórmula del OOE, mientras que el OEE solo incluye el tiempo programado.
While it’s good to have an understanding of OEE, it is rarely used to understand production availability.
OEE frente a OPE y OEE frente a TEEP: ¿cuál es mejor?
Siempre se trata deencontrar la herramienta adecuada para cada trabajo. Cuando se aplican correctamente al negocio y al problema adecuados, las tres métricas ofrecen ventajas a los fabricantes.
Por ejemplo, Nulogy permite a los fabricantes realizar un seguimiento y visualizar, de forma automática, el OEE, el OPE y el TEEP, en función de lo que resulte más adecuado para su negocio.
OEE is an industry standard across a lot of major industries. Theoretically, it is a very objective metric with a uniform set of criteria that allows manufacturers to improve their efficiency by using it as a measuring stick vs. previous calculations.
El mayor inconveniente de optimizar en torno al OEE es quela cifra en sí misma no es tan importante. A menudo, los empleados de fabricación manipulan las cifras o realizan cálculos para podermantener un OEE aceptable para el sector.
Para los fabricantes es mucho más importante establecer una métrica OEE real para su negocio y luego trabajar paradeterminar qué factores son más importantes para ellosa fin de optimizar o mejorar basándose en datos precisos.
¿Cuáles son los beneficios de OPE?
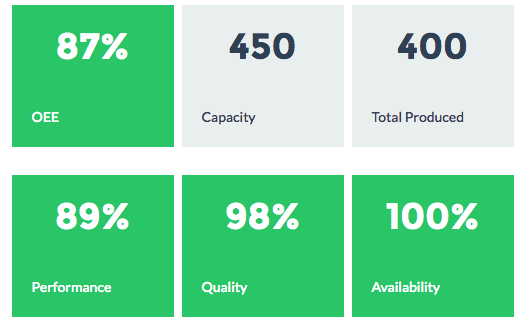
Todas las advertencias sobre el OEE también se aplican al OPE; sin embargo, el OPE ofrece algunas ventajas adicionales como cálculo para los fabricantes que recopilan y analizan con precisión aspectos como el tiempo de inactividad planificado y otros procesos manuales. Simplementeproporciona un contexto adicional.
Con cualquiera de las dos métricas,lo que los fabricantes realmente deben buscar es el contexto. Ambas métricas están pensadas para proporcionar una instantánea objetiva de la eficiencia con la que funciona la línea de producción, la célula o la máquina de fabricación. Si los datos son buenos, la medición solo debería servir para proporcionar un punto de comparación y mejora.
Comprender la eficiencia general de la fábrica: ¿qué es mejor para medirla, el OEE, el OPE o el TEEP?
Sinceramente, no hay nada malo en elegir creer en el OEE frente al OPE como si fuera una verdad absoluta, o en optar por ignorar por completo estas métricas. He escuchado argumentos convincentes de fabricantes de ambos bandos.
En última instancia, es lavisibilidadque tiene un fabricanteen su planta de producciónlo que determina la utilidad de cualquiera de estas métricas.
Los fabricantes que mejor logran mejorar su productividad y eficiencia general en la fabricación son aquellos que cuentan con los mejores datos y una visión más clara de los factores que influyen activamente en aspectos como la calidad y la disponibilidad.
Escribo mucho sobre la visibilidad y sinceramente creo que es mucho mejor trabajar en ello que obsesionarse con qué métrica utilizar y cuál es la puntuación definitiva.
Again, you can measure both metrics easily with a tool like Nulogy Smart Factory — purpose-built OEE software. It will also provide the visibility needed to properly improve the variables responsible for the culmination of both metrics.
Espero que esto te ayude a entender un poco mejor este tema.
Nulogy Smart Factory is purpose-built OEE software that automatically tracks and visualizes OEE, OPE, and TEEP — giving manufacturers the real-time visibility they need to move from metric collection to continuous improvement.
Para obtener más información sobre cómo el software de fabricación de Nulogy puede ayudarle a realizar un seguimiento y mejorar sus métricas de rendimiento, reserve una demostración o póngase en contacto con nosotros hoy mismo.